ระบบการเชื่อมอัตโนมัติ: คู่มือการเลือกซื้อของผู้ซื้อ
News Details
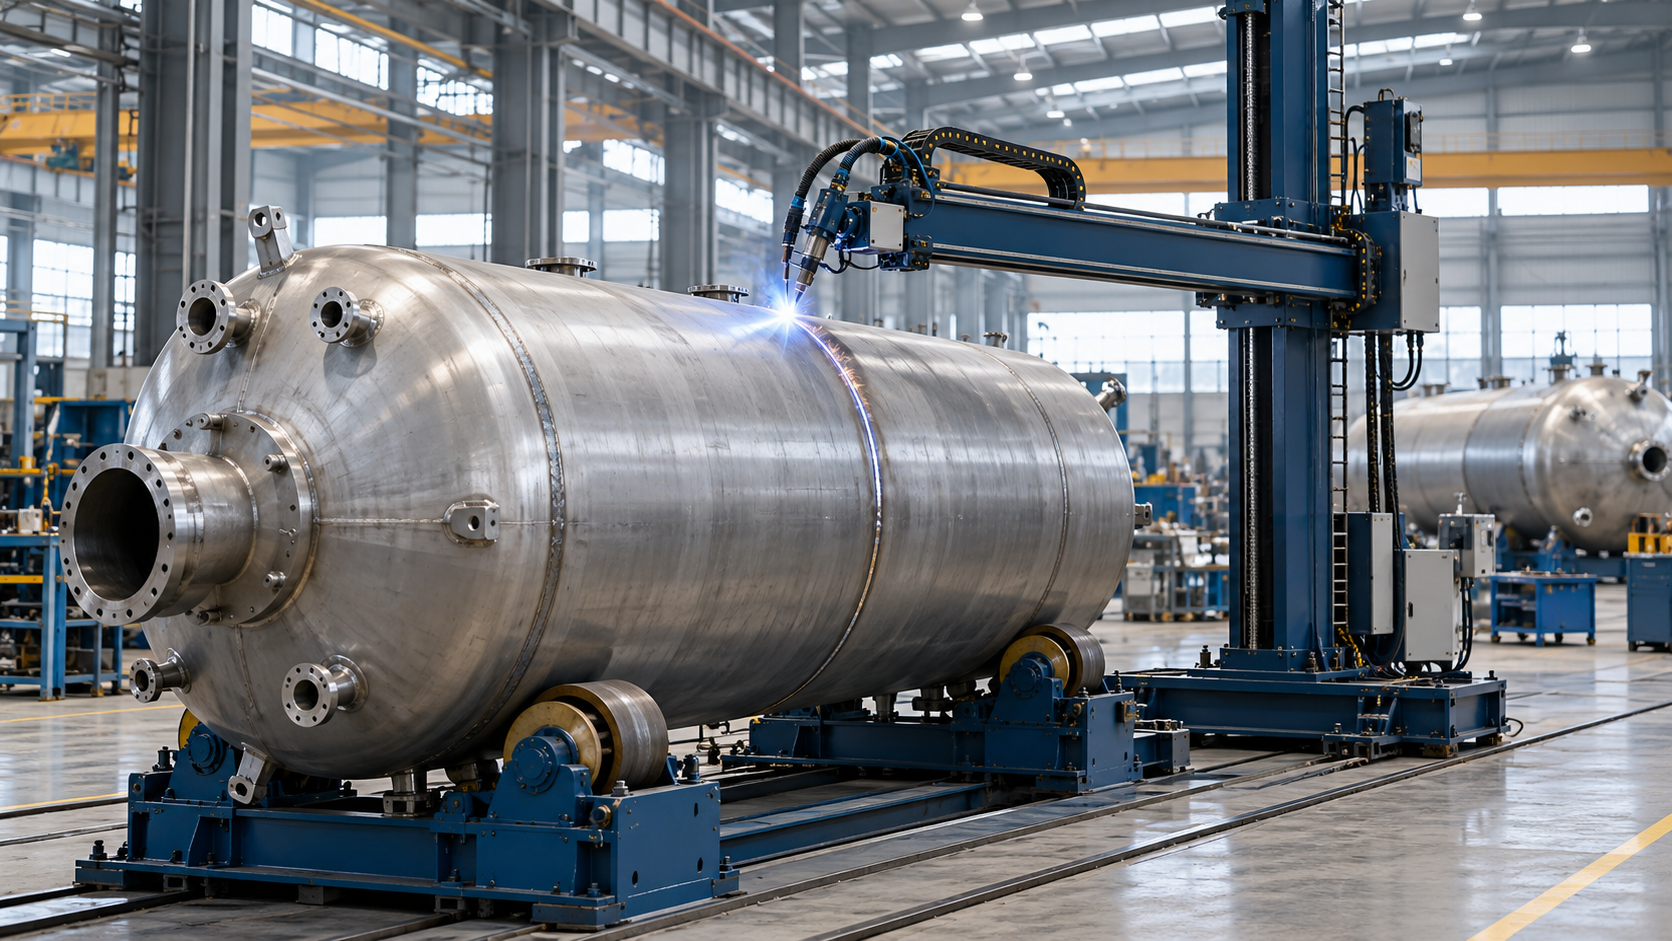
การเลือกระบบเชื่อมอัตโนมัติเริ่มต้นจากชิ้นงาน วัสดุ รูปทรง การออกแบบรอยต่อ และปริมาณการผลิตเป็นตัวกำหนดว่าอุปกรณ์ใดสามารถให้ผลลัพธ์ที่เป็นประโยชน์ได้
สำหรับผู้ผลิตถัง ภาชนะรับแรงดัน ท่อ และประกอบโลหะ ระบบอัตโนมัติสามารถทำให้ท่าทางการเชื่อมมีความสม่ำเสมอมากขึ้น อย่างไรก็ตาม เพียงแค่ความเร็วในการเชื่อมที่สูงขึ้นอย่างเดียวไม่สามารถรับประกันผลผลิตที่สูงขึ้นได้ การบรรทุก การประกอบ การตรวจสอบ และการแก้ไขก็ส่งผลต่อผลลัพธ์เช่นกัน
คู่มือนี้อธิบายว่าอุปกรณ์เชื่อมอัตโนมัติทำงานอย่างไร และผู้ซื้อควรตรวจสอบอะไรก่อนที่จะลงทุน
ระบบเชื่อมอัตโนมัติคืออะไร?
ระบบเชื่อมอัตโนมัติรวมกระบวนการเชื่อมเข้ากับการเคลื่อนไหวที่ควบคุมได้และการรองรับชิ้นงาน ขึ้นอยู่กับการใช้งาน ระบบอาจประกอบด้วย:
- แหล่งจ่ายไฟเชื่อมและหัวเชื่อม
- อุปกรณ์ป้อนลวดและแก๊สป้องกัน
- รถเข็นเชื่อม เครื่องจัดการ หรือหุ่นยนต์
- ที่จับ ล้อหมุน หรือตัววางตำแหน่ง
- ระบบควบคุมและเซ็นเซอร์เสริม
อุปกรณ์เคลื่อนที่หัวเชื่อม ชิ้นงาน หรือทั้งสองอย่างไปตามเส้นทางเชื่อมที่วางแผนไว้ ในขณะเดียวกัน ระบบควบคุมจะจัดการการตั้งค่าต่างๆ เช่น ความเร็วในการเคลื่อนที่และกระแสไฟเชื่อม
ระบบอัตโนมัติไม่จำเป็นต้องใช้หุ่นยนต์เสมอไป เครื่องจักรเฉพาะทางอาจเหมาะกับรอยต่อตรง ในขณะที่เครื่องจัดการและล้อหมุนสามารถรองรับการเชื่อมรอบได้
เริ่มต้นด้วยข้อมูลวัสดุ รอยต่อ และชิ้นงาน
ก่อนที่จะติดต่อซัพพลายเออร์ด้านระบบอัตโนมัติการเชื่อม ให้เตรียมคำอธิบายที่ชัดเจนเกี่ยวกับชิ้นส่วน
ระบุเกรดวัสดุ ช่วงความหนา ขนาดโดยรวม และน้ำหนัก จากนั้นระบุประเภทรอยต่อ ตำแหน่งการเชื่อม และความยาวรอยเชื่อมที่ต้องการ
การประกอบมีความสำคัญเท่าเทียมกัน ระบบอัตโนมัติจะปฏิบัติตามเส้นทางที่ควบคุมไว้ ดังนั้นการเปลี่ยนแปลงของช่องว่างรอยต่อหรือการจัดเรียงอาจส่งผลต่อคุณภาพของรอยเชื่อม เซ็นเซอร์อาจช่วยในการปรับเปลี่ยนบางอย่าง แต่ไม่สามารถแก้ไขปัญหาการประกอบทุกอย่างได้
นอกจากนี้ ให้จัดเตรียมแบบร่างและตัวอย่างที่เป็นตัวแทน ซึ่งช่วยให้ซัพพลายเออร์ประเมินการเข้าถึงของหัวเชื่อม การจับยึด และตัวเลือกกระบวนการก่อนที่จะเสนออุปกรณ์
จับคู่อุปกรณ์เชื่อมอัตโนมัติกับรอยเชื่อม
เส้นทางการเชื่อมที่แตกต่างกันต้องใช้ระบบการเคลื่อนไหวที่แตกต่างกัน
| ชิ้นงานหรือรอยเชื่อม | อุปกรณ์ที่ต้องประเมิน | จุดตรวจสอบการซื้อหลัก |
| รอยต่อชนบัตด์บนแผ่นเรียบ | เครื่องเชื่อมรอยต่อชนบัตด์บนแผ่น | การจับยึด แผ่นรอง และความยาวรอยเชื่อมที่มีประสิทธิภาพ |
| รอยต่อตามยาวของกระบอก | เครื่องเชื่อมรอยต่อแบบติดตั้งหรือยกได้ | เส้นผ่านศูนย์กลาง การเข้าถึงสำหรับบรรทุก และการรองรับ |
| รอยต่อตามยาวหรือรอยต่อรอบของภาชนะขนาดใหญ่ | เครื่องจัดการการเชื่อมพร้อมอุปกรณ์เสริมที่เหมาะสม | ระยะเอื้อม การหมุน และการเคลื่อนไหวที่ประสานกัน |
| แจ็คเก็ตท่อครึ่งบนนภาชนะ | ระบบเชื่อมท่อครึ่งแบบเฉพาะ | เส้นทางโค้ง การเข้าถึงหัวเชื่อม และการป้อนลวด |
กลุ่มผลิตภัณฑ์ของ Juchuang ประกอบด้วยเครื่องเชื่อมชนบัตด์บนแผ่น JPB, เครื่องเชื่อมรอยต่อตามยาวแบบติดตั้งและยกได้, ระบบบีมข้าง JBL/BL, เครื่องจัดการการเชื่อม JCJS/JSL และระบบเชื่อมท่อครึ่งแบบหัวเชื่อมคู่ ซึ่งตอบสนองงานผลิตที่แตกต่างกันไป ไม่ใช่แค่การใช้งานแบบสากล
เลือกกระบวนการเชื่อมก่อนเปรียบเทียบความเร็ว
กระบวนการเชื่อมต้องเหมาะกับวัสดุ รอยต่อ และข้อกำหนดการยอมรับ
การเชื่อม TIG หรือที่เรียกว่า GTAW นำเสนอการเชื่อมด้วยอาร์กอนที่มีการควบคุม และสามารถตอบสนองการใช้งานที่ต้องการรูปลักษณ์หรือกระบวนการที่เข้มงวด อย่างไรก็ตาม ผลผลิตขึ้นอยู่กับรอยต่อและความต้องการลวดเติม
การเชื่อม MIG/MAG ใช้ลวดที่สิ้นเปลืองได้ป้อนอย่างต่อเนื่อง ซึ่งสามารถตอบสนองงานผลิตหลายอย่างได้ แม้ว่าแก๊สป้องกัน การเลือกลวด และโหมดการถ่ายโอนจะต้องได้รับการจับคู่อย่างระมัดระวัง
การเชื่อมพลาสมาอาร์ค หรือ PAW ใช้อาร์กอนที่ถูกบีบอัด ความเหมาะสมขึ้นอยู่กับวัสดุ การเตรียมรอยต่อ และสภาพการทำงาน
บางระบบรวมกระบวนการเข้าด้วยกัน ตัวอย่างเช่น Juchuang อธิบายเทคโนโลยี Plasma + TIG บนเครื่องเชื่อมรอยต่อตามยาวแบบติดตั้ง ผู้ซื้อควรตรวจสอบการตั้งค่าที่เสนอด้วยวัสดุและตัวอย่างรอยต่อของตนเอง
วัดรอบการผลิตทั้งหมด
ถามว่าระบบสามารถผลิตชิ้นส่วนที่ยอมรับได้กี่ชิ้นต่อกะ
รอบการทำงานทั้งหมดรวมถึงการบรรทุก การจัดเรียง การจับยึด การเชื่อม การขนถ่าย และการตรวจสอบ ดังนั้น ควรเปรียบเทียบเวลารอบการทำงานทั้งหมดมากกว่าแค่ความเร็วในการเคลื่อนที่ของหัวเชื่อม
ตัวอย่างเช่น กระบวนการเชื่อมที่เร็วขึ้นอาจให้ประโยชน์อย่างจำกัดหากการบรรทุกใช้เวลาส่วนใหญ่ของรอบการทำงาน ในทำนองเดียวกัน การเปลี่ยนผลิตภัณฑ์บ่อยครั้งสามารถลดเวลาการทำงานที่มีประโยชน์ได้
แจ้งให้ซัพพลายเออร์ทราบถึงขนาดชุดการผลิตและการผสมผสานของผลิตภัณฑ์ จากนั้นขอประมาณการรอบการทำงานที่แสดงสมมติฐาน รวมถึงงานของผู้ปฏิบัติงานและเวลาในการเปลี่ยนผลิตภัณฑ์
ตรวจสอบอุปกรณ์จับยึด ระบบควบคุม และตัวเลือกการอัปเกรด
อุปกรณ์จับยึดช่วยให้รอยต่ออยู่ในตำแหน่งที่ทำซ้ำได้ การรองรับที่ไม่ดีอาจทำให้เกิดการเคลื่อนไหวหรือการบิดเบี้ยวได้ แม้ว่าเครื่องเชื่อมจะทำงานอย่างสม่ำเสมอก็ตาม
ตรวจสอบจุดอ้างอิง การเข้าถึงของที่จับ และวิธีการนำชิ้นส่วนที่เสร็จแล้วออกไป นอกจากนี้ ให้ยืนยันว่าอุปกรณ์จับยึดสามารถรองรับช่วงขนาดที่คาดหวังได้
ถัดไป ให้ประเมินระบบควบคุม คำถามที่เป็นประโยชน์ ได้แก่:
- ผู้ปฏิบัติงานสามารถบันทึกและเรียกคืนการตั้งค่าที่ได้รับการอนุมัติได้หรือไม่?
- การเปลี่ยนแปลงโปรแกรมถูกควบคุมอย่างไร?
- ระบบสามารถเชื่อมต่อกับแหล่งจ่ายไฟที่วางแผนไว้และอุปกรณ์เสริมได้หรือไม่?
- มีตัวเลือกสำหรับการติดตามหรือบันทึกข้อมูลสำหรับการกำหนดค่านี้หรือไม่?
ขอสาธิตคุณสมบัติที่ต้องการ คำกล่าวทั่วไปเกี่ยวกับ "การเชื่อมอัจฉริยะ" ไม่ได้กำหนดว่าระบบที่จัดหาจะทำอะไรได้บ้าง
ประเมินซัพพลายเออร์ด้านระบบอัตโนมัติการเชื่อม
ข้อเสนอจากซัพพลายเออร์ที่มีประโยชน์ควรอธิบายเลย์เอาต์ของอุปกรณ์ การเลือกกระบวนการ ขอบเขตของการจัดหา และข้อจำกัดทางเทคนิค
ก่อนที่จะทำการสั่งซื้อ ให้ตกลงกันเกี่ยวกับชิ้นส่วนทดลองที่เป็นตัวแทนและเกณฑ์การยอมรับ ซึ่งอาจครอบคลุมถึงลักษณะของรอยเชื่อม ขนาด ผลการตรวจสอบที่เกี่ยวข้อง และเวลารอบการผลิต
นอกจากนี้ ให้ยืนยันความต้องการในการติดตั้ง การฝึกอบรม วัสดุสิ้นเปลือง อะไหล่ และข้อตกลงการบริการ สำหรับการจัดส่งระหว่างประเทศ ให้ตรวจสอบแหล่งจ่ายไฟ ความต้องการแก๊ส พื้นที่ และการเข้าถึงการยกตั้งแต่เนิ่นๆ
ปรึกษาโครงการเชื่อมของคุณกับ Juchuang
เครื่องจัดการการเชื่อม JCJS/JSL ของ Juchuang รองรับการรวมเข้ากับล้อหมุน ตัววางตำแหน่ง และอุปกรณ์เสริมอื่นๆ สำหรับการผลิตภาชนะและท่อ ระบบเชื่อมท่อครึ่งแบบหัวเชื่อมคู่ ของบริษัทตอบสนองการใช้งานท่อครึ่งแบบรอบและเกลียว
เพื่อเริ่มการตรวจสอบการเลือก ให้ส่ง Juchuang แบบร่าง เกรดวัสดุ ช่วงความหนา รายละเอียดรอยต่อ เป้าหมายการผลิต และข้อกำหนดการตรวจสอบ ข้อกำหนดที่ชัดเจนช่วยให้การสอบถามอุปกรณ์กลายเป็นข้อเสนอการเชื่อมที่ใช้งานได้จริง


