การติดตามรอยเชื่อม: ตัวเลือกเลเซอร์ วิชันซิสเต็ม และการตรวจจับด้วยอาร์ค
News Details
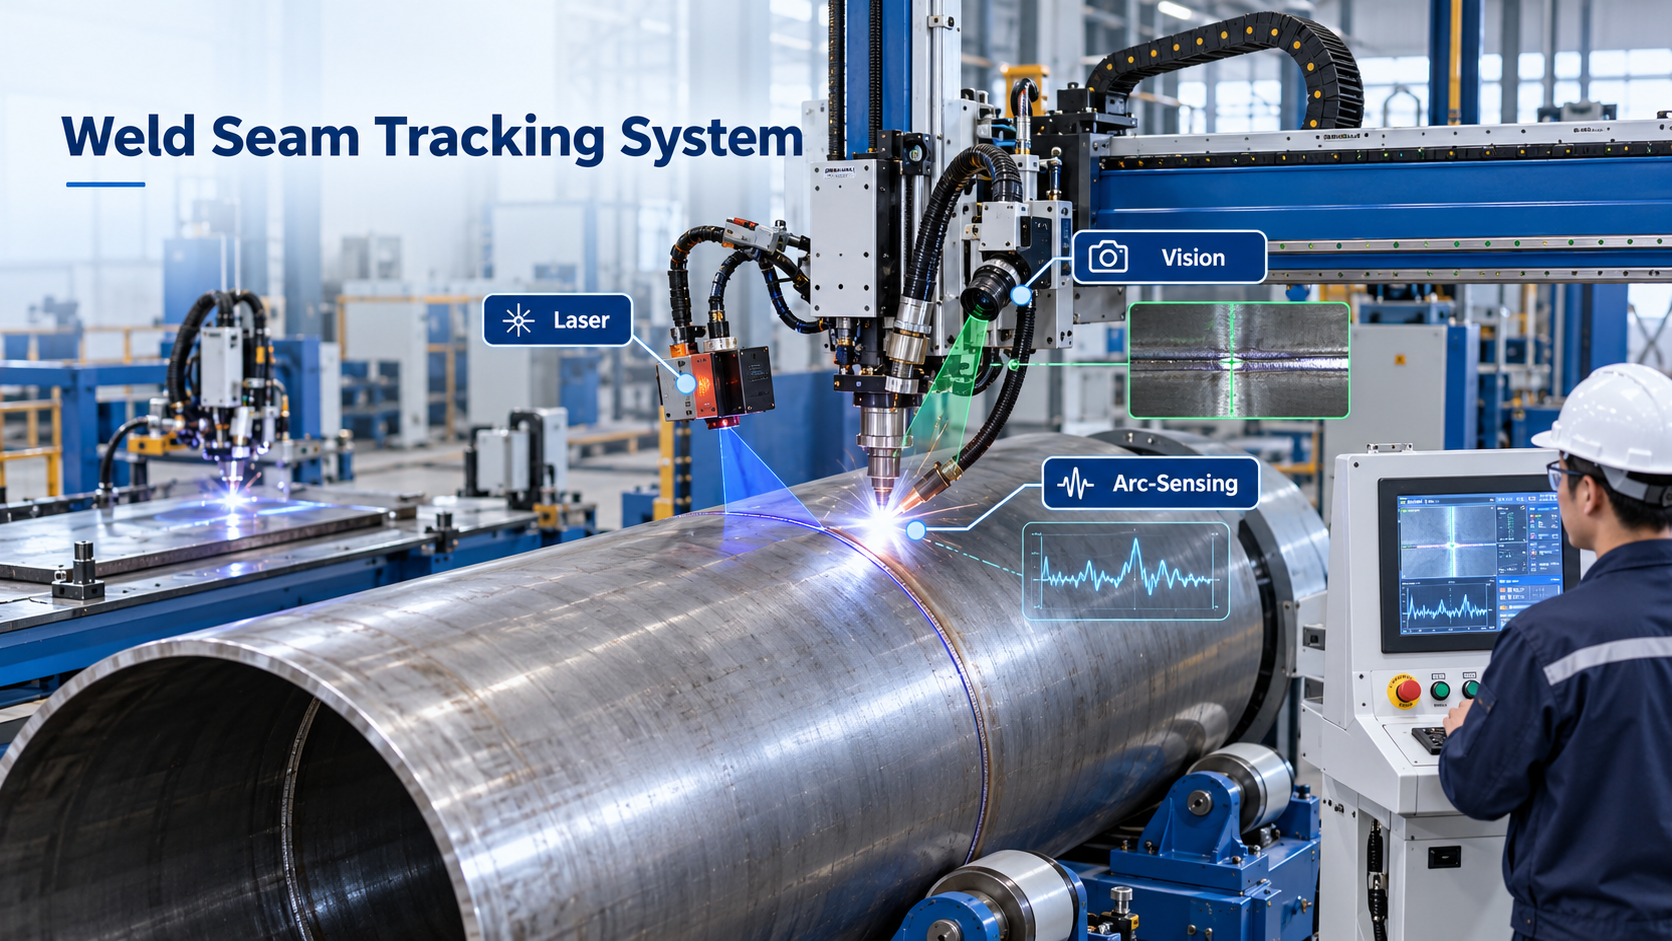
ในการเชื่อมแบบอัตโนมัติ หัวเชื่อมต้องเคลื่อนที่ตามรอยต่อในตำแหน่งที่ถูกต้อง อย่างไรก็ตาม ชิ้นงานจริงแทบจะไม่สมบูรณ์แบบเสียทีเดียว แผ่นโลหะอาจโค้ง ทรงกระบอกอาจมีความคลาดเคลื่อนของความกลมเล็กน้อย และการเชื่อมจุดยึดอาจทำให้รอยต่อเลื่อนไปได้ ด้วยเหตุนี้ จึงมักต้องใช้ระบบติดตามรอยต่อเชื่อม
การติดตามรอยต่อช่วยให้หัวเชื่อมค้นหาและติดตามรอยต่อระหว่างการเชื่อมได้ ซึ่งสามารถปรับปรุงคุณภาพของรอยเชื่อม ลดงานซ่อมแซม และทำให้การผลิตมีเสถียรภาพมากขึ้น สำหรับถัง ท่อ ภาชนะรับแรงดัน และโครงสร้างโลหะ สิ่งนี้มีความสำคัญอย่างยิ่ง
จูชวางมอบอุปกรณ์เชื่อมอัตโนมัติที่ปรับแต่งตามความต้องการสำหรับการผลิตในภาคอุตสาหกรรม ได้แก่ เครื่องเชื่อมรอยต่อตามยาว ระบบเชื่อมรอยต่อวงกลม แขนกลเชื่อม และโซลูชันการเชื่อมอัตโนมัติ ในหลายโครงการ สามารถเพิ่มฟังก์ชันการติดตามรอยต่อเพื่อช่วยให้เครื่องจักรจัดการกับความแตกต่างของชิ้นงานจริงได้
ระบบติดตามรอยต่อเชื่อมคืออะไร?
ระบบติดตามรอยต่อเชื่อมคือวิธีการควบคุมที่ช่วยให้หัวเชื่อมอยู่ในแนวเดียวกับรอยต่อเชื่อม โดยระบบจะตรวจหาตำแหน่งของรอยต่อและปรับตำแหน่งหัวเชื่อมหรือหัวเชื่อมตาม
กล่าวง่ายๆ ว่า มันทำงานเหมือน "ดวงตา" หรือ "ความรู้สึก" ของระบบเชื่อมอัตโนมัติ หากไม่มีระบบนี้ เครื่องจักรจะเคลื่อนที่ตามเส้นทางคงที่ แต่ถ้ามีระบบนี้ เครื่องจักรจะสามารถตอบสนองได้เมื่อรอยต่อเคลื่อนที่เล็กน้อย
ระบบติดตามรอยต่ออาจปรับตำแหน่งหัวเชื่อมในทิศทางเดียว สองทิศทาง หรือมากกว่านั้น ขึ้นอยู่กับการออกแบบของเครื่องจักร สามารถใช้กับรอยต่อตรง รอยต่อวงกลม รอยต่อโค้ง และเส้นทางเชื่อมที่ซับซ้อนได้
ทำไมการติดตามรอยต่อจึงมีความสำคัญ
แม้จะใช้ฟิกซ์เจอร์ที่ดีแล้ว แต่ความแตกต่างเล็กน้อยก็เป็นเรื่องปกติ ตัวอย่างเช่น ทรงกระบอกที่ขึ้นรูปอาจไม่กลมสมบูรณ์ แผ่นโลหะยาวอาจมีช่องว่างขอบเล็กน้อย รอยต่อท่ออาจเคลื่อนที่ระหว่างการหมุน นอกจากนี้ ความร้อนยังอาจทำให้เกิดการบิดเบี้ยวในระหว่างการเชื่อมได้
หากหัวเชื่อมไม่ติดตามรอยต่อ อาจเกิดปัญหาที่พบบ่อยดังต่อไปนี้:
- การหลอมไม่สมบูรณ์
- รอยเชื่อมไม่สม่ำเสมอ
- การกัดเซาะขอบรอยเชื่อมมากเกินไป
- การซึมผ่านไม่ดี
- การลุกลามผ่าน
- สะเก็ดเชื่อมมากเกินไป
- งานซ่อมแซมและเศษชิ้นงาน
ดังนั้น การติดตามรอยต่อจึงไม่ใช่แค่ตัวเลือกระดับสูง ในหลายกรณี มันเป็นวิธีการที่ใช้งานได้จริงเพื่อปกป้องคุณภาพของรอยเชื่อมและลดการปรับแก้ด้วยมือ
การเชื่อมด้วยระบบติดตามรอยต่อด้วยเลเซอร์
การเชื่อมด้วยระบบติดตามรอยต่อด้วยเลเซอร์ใช้เซ็นเซอร์เลเซอร์สแกนรอยต่อก่อนหรือใกล้จุดเชื่อม เซ็นเซอร์จะอ่านรูปร่างและตำแหน่งของรอยต่อ จากนั้นส่งข้อมูลการปรับแก้ไปยังระบบควบคุม
วิธีนี้ได้รับความนิยมเนื่องจากมีความแม่นยำและรวดเร็ว สามารถวัดลักษณะของรอยต่อ เช่น ช่องว่าง ตำแหน่งขอบ ความแตกต่างของความสูง และรูปร่างร่องเชื่อม ดังนั้น การติดตามด้วยเลเซอร์จึงทำงานได้ดีกับระบบเชื่อมอัตโนมัติหลายระบบ
การเชื่อมด้วยระบบติดตามรอยต่อด้วยเลเซอร์มักใช้สำหรับ:
- การเชื่อมรอยต่อตามยาว
- การเชื่อมรอยต่อวงกลม
- การเชื่อมถังและภาชนะ
- การเชื่อมท่อ
- การเชื่อมด้วยหุ่นยนต์
- การเชื่อมร่องเชื่อมแผ่นหนา
อย่างไรก็ตาม เซ็นเซอร์เลเซอร์ต้องการสายการมองเห็นที่ชัดเจน แสงอาร์คเข้ม ควัน สะเก็ดเชื่อม และพื้นผิวสะท้อนแสงอาจส่งผลต่อประสิทธิภาพหากระบบไม่ได้รับการออกแบบที่ดี ดังนั้น ตำแหน่งเซ็นเซอร์ การป้องกัน และการกรองซอฟต์แวร์จึงมีความสำคัญ
การเชื่อมด้วยระบบการมองเห็นนำทาง
การเชื่อมด้วยระบบการมองเห็นนำทางใช้กล้องและการประมวลผลภาพเพื่อค้นหาตำแหน่งรอยต่อ กล้องอาจตรวจสอบรอยต่อก่อนการเชื่อม ระหว่างการเชื่อม หรือระหว่างขั้นตอนการเชื่อม
ตัวเลือกนี้มีประโยชน์เมื่อระบบต้องระบุลักษณะของชิ้นงาน ขอบ รู เครื่องหมาย หรือเส้นทางเชื่อม นอกจากนี้ยังสามารถรองรับการผลิตที่ยืดหยุ่นซึ่งมีการเปลี่ยนแปลงประเภทชิ้นงาน
เมื่อเปรียบเทียบกับการติดตามด้วยเลเซอร์ ระบบการมองเห็นอาจให้มุมมองที่กว้างขึ้นของชิ้นงาน ซึ่งช่วยในการจำแนกชิ้นงานและการปรับแก้เส้นทาง อย่างไรก็ตาม การเชื่อมด้วยระบบการมองเห็นนำทางยังขึ้นอยู่กับแสง สภาพพื้นผิว คอนทราสต์ และการป้องกันกล้อง
มักใช้สำหรับ:
- การนำทางการเชื่อมด้วยหุ่นยนต์
- การปรับแก้ตำแหน่งชิ้นงาน
- การผลิตหลายแบบ
- การสนับสนุนการสอนเส้นทางเชื่อม
- การค้นหารอยต่อก่อนการเชื่อม
เพื่อผลลัพธ์ที่มีเสถียรภาพ ระบบควรใช้แสงที่ควบคุมได้และการประมวลผลภาพที่แข็งแรง ในพื้นที่เชื่อมที่สกปรกหรือมีควัน กล้องอาจต้องการการป้องกันด้วยอากาศหรือตำแหน่งติดตั้งที่ปลอดภัย
การติดตามรอยต่อด้วยระบบตรวจจับอาร์ค
การตรวจจับอาร์คใช้สัญญาณอาร์คเชื่อมเพื่อประเมินตำแหน่งของรอยต่อ แทนที่จะใช้กล้องหรือเลเซอร์ มันจะอ่านการเปลี่ยนแปลงของกระแส แรงดัน หรือพฤติกรรมของอาร์คเมื่อหัวเชื่อมเคลื่อนที่
วิธีนี้มักใช้ในกระบวนการเชื่อมด้วยอาร์ค โดยเฉพาะเมื่อรูปร่างรอยต่อทำให้สัญญาณอาร์คเปลี่ยนแปลงได้อย่างชัดเจน มันมีประโยชน์สำหรับการเชื่อมร่องและการใช้งานแผ่นหนาบางประเภท
ข้อดีหลักคือ การตรวจจับอาร์คไม่ต้องการเซ็นเซอร์แสงภายนอกใกล้จุดเชื่อม ดังนั้น มันจึงสามารถทนต่อฝุ่น ควัน และสะเก็ดเชื่อมได้ดีกว่า
อย่างไรก็ตาม การตรวจจับอาร์คมีข้อจำกัด อาจทำงานได้ไม่ดีกับวัสดุที่บางมาก รอยต่อเล็ก การเชื่อมกระแสต่ำ หรือรอยต่อที่มีการเปลี่ยนแปลงสัญญาณอ่อน นอกจากนี้ มักต้องการการเคลื่อนที่แบบส่ายเพื่อตรวจจับตำแหน่งรอยต่อ ซึ่งอาจไม่เหมาะกับทุกผลิตภัณฑ์
จะเลือกวิธีการติดตามที่เหมาะสมได้อย่างไร
ตัวเลือกการติดตามรอยต่อที่ดีที่สุดขึ้นอยู่กับชิ้นงาน กระบวนการเชื่อม และเป้าหมายการผลิต ไม่มีคำตอบเดียวสำหรับทุกโรงงาน
การติดตามรอยต่อด้วยเลเซอร์มักเป็นตัวเลือกที่ดีเมื่อต้องการความแม่นยำสูงและรูปร่างรอยต่อสามารถสแกนได้อย่างชัดเจน เหมาะกับเครื่องเชื่อมรอยต่ออัตโนมัติและระบบหุ่นยนต์หลายระบบ
การเชื่อมด้วยระบบการมองเห็นนำทางมีประโยชน์เมื่อระบบต้องค้นหาชิ้นงาน ปรับแก้ตำแหน่ง หรือจัดการกับแบบจำลองที่เปลี่ยนแปลง นอกจากนี้ยังมีประโยชน์เมื่อต้องการมุมมองที่กว้างขึ้นก่อนการเชื่อม
การตรวจจับอาร์คสามารถใช้งานได้จริงสำหรับงานเชื่อมด้วยอาร์คหนักบางประเภท โดยเฉพาะในกรณีที่เซ็นเซอร์แสงได้รับการป้องกันยาก สามารถลดฮาร์ดแวร์เซ็นเซอร์ใกล้อาร์ค แต่ต้องการรอยต่อและเงื่อนไขกระบวนการที่เหมาะสม
ก่อนตัดสินใจเลือก โรงงานควรตรวจสอบ:
- ประเภทวัสดุและสภาพพื้นผิว
- รูปร่างรอยต่อและการเปลี่ยนแปลงช่องว่าง
- กระบวนการเชื่อมและช่วงกระแส
- ความยาวของรอยต่อและประเภทเส้นทาง
- คุณภาพรอยเชื่อมที่ต้องการ
- สภาพควัน สะเก็ดเชื่อม และแสง
- โครงสร้างเครื่องจักรและการเข้าถึงหัวเชื่อม
- ความต้องการในการบันทึกข้อมูล
- งบประมาณและทักษะการบำรุงรักษา
การติดตามรอยต่อในระบบเชื่อมอัตโนมัติ
ไม่ควรเลือกระบบติดตามรอยต่อเชื่อมเพียงอย่างเดียว มันต้องทำงานร่วมกับเครื่องจักรทั้งระบบ ได้แก่ แหล่งจ่ายไฟเชื่อม การควบคุมการเคลื่อนที่ ฟิกซ์เจอร์ ที่จับหัวเชื่อม HMI และระบบความปลอดภัย
ตัวอย่างเช่น ในเครื่องเชื่อมรอยต่อตามยาว เซ็นเซอร์อาจติดตามรอยต่อตามเส้นตรง ในระบบเชื่อมรอยต่อวงกลม การติดตามอาจต้องทำงานในขณะที่ชิ้นงานหมุน ในเซลล์หุ่นยนต์ ข้อมูลการติดตามอาจปรับแก้เส้นทางของหุ่นยนต์แบบเรียลไทม์
ดังนั้น การรวมระบบจึงมีความสำคัญ เซ็นเซอร์ต้องส่งข้อมูลที่เป็นประโยชน์ แต่เครื่องจักรก็ต้องตอบสนองอย่างราบรื่นด้วย
ทำไมต้องทำงานกับจูชวาง
จูชวางมุ่งเน้นไปที่โซลูชันการเชื่อมอัตโนมัติสำหรับการผลิตในภาคอุตสาหกรรม อุปกรณ์ของบริษัทสามารถปรับแต่งได้สำหรับถัง ท่อ ภาชนะรับแรงดัน ทรงกระบอก และชิ้นงานโลหะอื่นๆ
สำหรับโครงการที่ต้องการการติดตามรอยต่อ จูชวางสามารถช่วยตรวจสอบรอยต่อเชื่อม เลือกวิธีการติดตามที่เหมาะสม รวมเซ็นเซอร์และระบบควบคุม ทดสอบชิ้นงานตัวอย่าง และสนับสนุน


