การเชื่อมพลาสม่าเทียบกับการเชื่อม TIG สำหรับการผลิตภาชนะความดัน
News Details
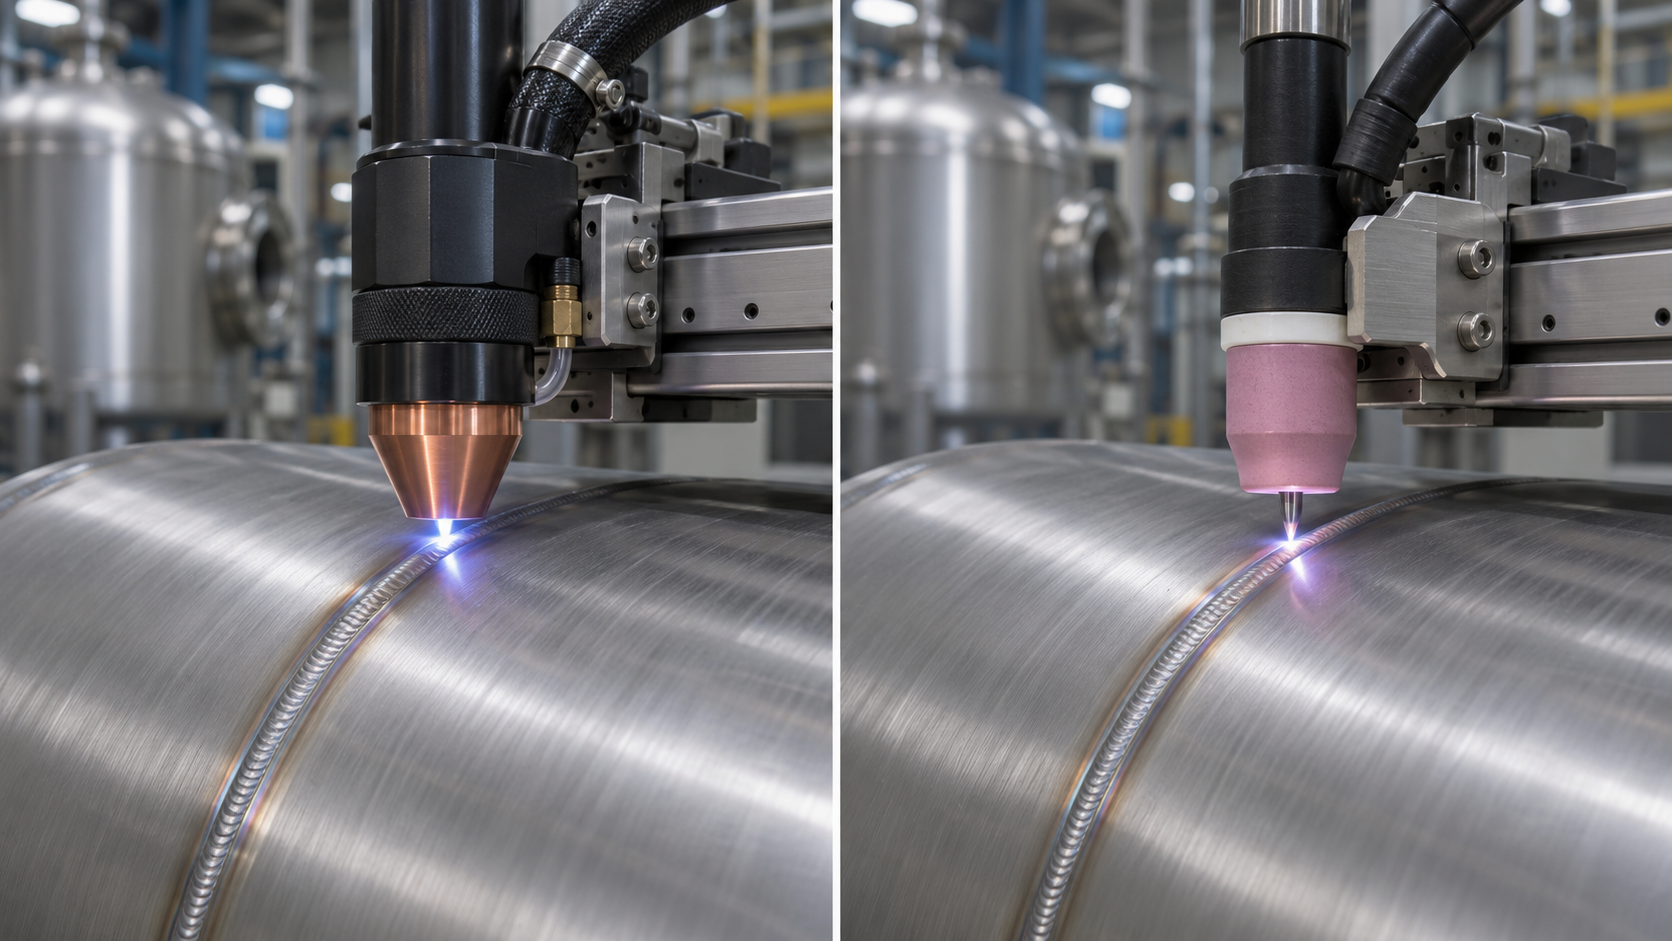
เปล่าภาชนะที่ขึ้นรูปจากแผ่นม้วนจะมีรอยต่อตรงซึ่งเป็นจุดที่ขอบแผ่นสองด้านมาบรรจบกัน ผู้ผลิตสามารถเชื่อมรอยต่อนั้นด้วยพลาสม่าหรือทิก (TIG) ก็ได้ ทางเลือกขึ้นอยู่กับว่าอะไรคือส่วนที่กินเวลาในโรงงาน หากรอยต่อซ้ำๆ ต้องเชื่อมหลายครั้งเพื่อให้เจาะทะลุเต็มที่ การลองใช้การเชื่อมพลาสมาแบบคีย์โฮลจึงคุ้มค่า หากขั้นตอนการเชื่อมทิกที่มีอยู่แล้วสามารถสร้างรอยเชื่อมที่ยอมรับได้ในรอบเดียว การทำให้การเคลื่อนที่ของคีมเชื่อมเป็นแบบอัตโนมัติอาจให้ประโยชน์มากกว่าการเปลี่ยนกระบวนการ
ความแตกต่างระหว่างการเชื่อมพลาสมาและทิกคืออะไร?
การเชื่อมทังสเตนอินเนิร์ตก๊าซ (TIG) ใช้ส่วนโค้งระหว่างอิเล็กโทรดทังสเตนกับชิ้นงาน ส่วนโค้งจะหลอมขอบรอยต่อ ในขณะที่ก๊าซป้องกันจะปกป้องโลหะหลอมเหลว กระบวนการนี้สามารถใช้ลวดเติมได้เมื่อรอยต่อต้องการ ในการเชื่อมทิกแบบอัตโนมัติ เครื่องจักรจะนำคีมเชื่อมเคลื่อนที่ตามรอยต่อ หรือหมุนภาชนะให้เคลื่อนที่ใต้คีมเชื่อม
การเชื่อมส่วนโค้งพลาสมา (PAW) ก็ใช้อิเล็กโทรดทังสเตนเช่นกัน ความแตกต่างหลักคือคีมเชื่อม ระบบเชื่อม PAW จะนำก๊าซผ่านหัวฉีดทองแดงขนาดเล็ก ซึ่งจะทำให้ส่วนโค้งแคบลงและรวมความร้อนไว้ที่จุดเดียว ในโหมดคีย์โฮล ส่วนโค้งจะเจาะรูเล็กๆ ทะลุผ่านรอยต่อ เมื่อคีมเชื่อมเคลื่อนไปข้างหน้า โลหะหลอมเหลวจะไหลตามมาหลังรูและปิดรูนั้น ในรอยต่อที่เหมาะสม สิ่งนี้สามารถสร้างรอยเชื่อมที่เจาะทะลุเต็มที่ในรอบเดียว
ระบบเชื่อม PAW เหมาะสมเมื่อใด?
พิจารณาโรงงานที่ผลิตเปล่าสเตนเลสแบบเดิมๆ ทุกสัปดาห์ ขั้นตอนการเชื่อมทิกของโรงงานต้องเชื่อมมากกว่าหนึ่งรอบตามรอยต่อยาวแต่ละจุด หากการทดลองใช้พลาสมาสร้างรอยเชื่อมที่ยอมรับได้ในรอบเดียว โรงงานจะประหยัดเวลาในการเชื่อมตามเปล่าเต็มรอบในแต่ละครั้งที่ไม่ต้องเชื่อมซ้ำ การประหยัดนั้นจะมากขึ้นตามความยาวของรอยต่อและปริมาณคำสั่งซื้อ
คำถามสำคัญคือผลลัพธ์นั้นคงที่ตลอดชุดการผลิตปกติหรือไม่ เพียงความหนาของแผ่นไม่สามารถตัดสินใจได้ ช่องว่างรอยต่อ การจัดตำแหน่งขอบ ความเร็วในการเคลื่อนที่ และการไหลของก๊าซพลาสมาล้วนส่งผลต่อรอยเชื่อม ทดสอบเปล่าจากกระบวนการขึ้นรูปแผ่นม้วนของคุณเอง รวมถึงชิ้นส่วนที่อยู่ใกล้ขีดจำกัดของความคลาดเคลื่อนในการประกอบรอยต่อ สำหรับรอยต่อวงกลม ให้ตรวจสอบจุดที่รอยเชื่อมสิ้นสุดด้วย ระบบต้องปิดคีย์โฮลอย่างสะอาดเมื่อเชื่อมครบวง
การเชื่อมทิกแบบอัตโนมัติเหมาะสมเมื่อใด?
การเชื่อมทิกแบบอัตโนมัติเป็นจุดเริ่มต้นที่เป็นประโยชน์เมื่อโรงงานมีขั้นตอนการเชื่อมทิกที่สร้างโปรไฟล์รากเชื่อมตามที่ต้องการได้อยู่แล้วรากเชื่อม คือด้านล่างของรอยเชื่อม ซึ่งมักอยู่ด้านในของเปล่า หากพื้นผิวนั้นยากต่อการเข้าถึงหลังการประกอบ ให้รวมรูปร่างและผิวสัมผัสของพื้นผิวนั้นไว้ในการทดสอบอุปกรณ์
ยกตัวอย่างเปล่าบางที่ผ่านการตรวจสอบหลังการเชื่อมทิกเพียงรอบเดียวแล้ว พลาสมาไม่มีรอยเชื่อมซ้ำที่ต้องลดในงานนี้ ในทางกลับกัน ให้วัดเวลาที่ผู้ปฏิบัติงานใช้ในการจัดแนวขอบ ตั้งค่าคีมเชื่อม และวางเปล่าชิ้นถัดไป การหนีบที่ดีขึ้นหรือการเคลื่อนที่ของคีมเชื่อมที่ทำซ้ำได้อาจทำให้วัฏจักรการผลิตสั้นลง ในขณะที่ยังคงรักษาโปรไฟล์รอยเชื่อมที่ลูกค้ายอมรับ
พลาสมาและทิกสามารถทำงานบนรอยต่อของภาชนะเดียวกันได้หรือไม่?
ได้ เครื่องเชื่อมรอยต่อตามยาวแบบติดตั้งประจำของจูชวง (Juchuang) ผสมผสานการเชื่อมพลาสมาและทิกสำหรับรอยต่อตรงบนทรงกระบอก กรวย และแผ่นเรียบ ออกแบบมาเพื่อเชื่อมจากด้านหนึ่ง ในขณะที่สร้างรอยเชื่อมบนด้านตรงข้าม สำหรับผู้ซื้อภาชนะ สิ่งนี้ทำให้รอยเชื่อมด้านในเป็นจุดที่เป็นประโยชน์ในการตรวจสอบระหว่างการสาธิตสำรวจเครื่องเชื่อมรอยต่อตามยาวแบบติดตั้งประจำของจูชวง
ผู้ซื้อควรเปรียบเทียบการเชื่อมพลาสมา vs ทิกในการทดลองอย่างไร?
ให้วัสดุเกรดเดียวกัน แปลนเปล่า ช่วงความหนาผนัง และเกณฑ์การยอมรับกับซัพพลายเออร์แต่ละราย จากนั้นเปรียบเทียบผลลัพธ์สี่ประการ
| การวัดผลการทดลอง | สิ่งที่ต้องบันทึก |
|---|---|
| เวลาในการประกอบรอยต่อ | เวลาที่ใช้ในการจัดแนว หนีบ และเชื่อมจุดรอยต่อก่อนการเชื่อมหลัก |
| เวลาวัฏจักรทั้งหมด | เวลาตั้งแต่วางเปล่าจนถึงนำออก รวมทุกรอบการเชื่อม |
| คุณภาพรอยเชื่อม | โปรไฟล์รากเชื่อม การบิดเบี้ยวหลังปลดหนีบ และผลการตรวจสอบที่ต้องการ |
| ต้นทุนต่อรอยเชื่อมที่ยอมรับได้ | ต้นทุนการผลิตชุดทั้งหมด รวมค่าแรง ก๊าซ ลวด สิ้นเปลือง และการแก้ไขงาน หารด้วยจำนวนรอยเชื่อมที่ยอมรับได้ |
สำหรับภาชนะรับแรงดัน ให้ตกลงกับวิศวกรเชื่อมเกี่ยวกับคุณสมบัติขั้นตอนการเชื่อมและข้อกำหนดการตรวจสอบที่เกี่ยวข้องกับงาน จากนั้นใช้การทดลองเพื่อตอบคำถามเรื่องการซื้อ พลาสมาลดรอยเชื่อมซ้ำได้มากพอที่จะทำให้ต้นทุนต่อภาชนะที่ยอมรับได้ลดลงหรือไม่ หรือการเชื่อมทิกแบบอัตโนมัติสามารถสร้างรอยเชื่อมที่ต้องการได้แล้วตามเป้าหมายการผลิตของคุณ


